

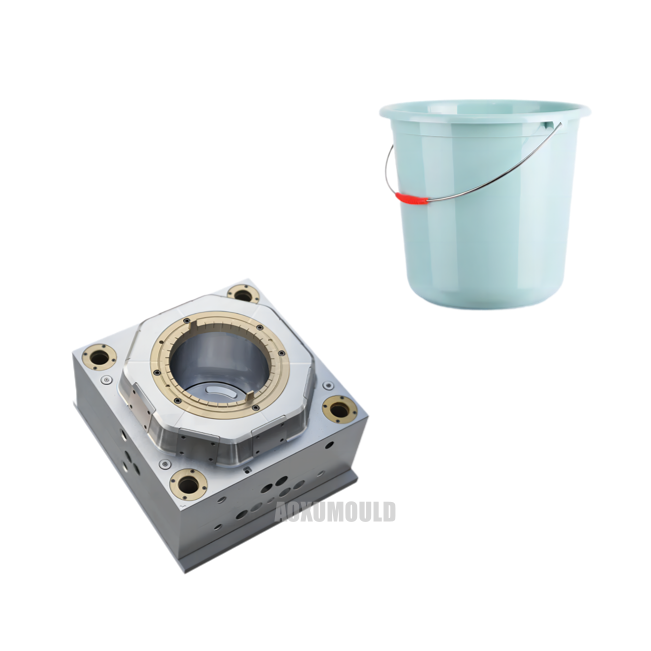
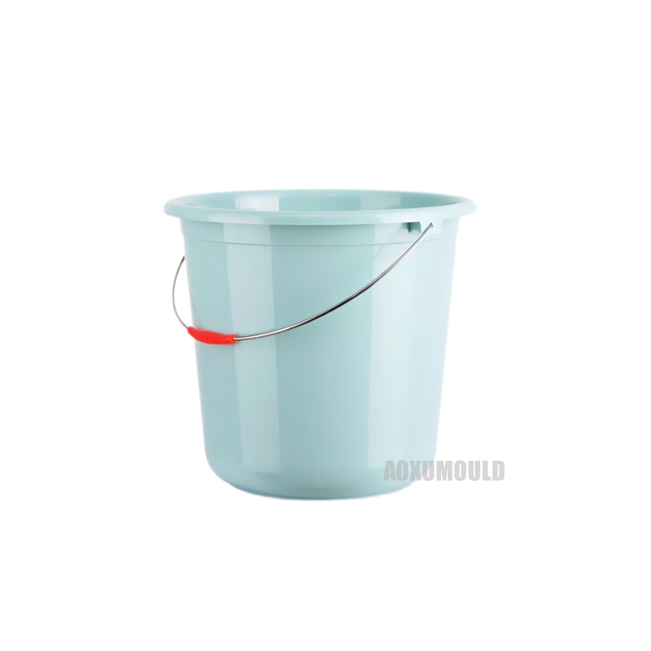
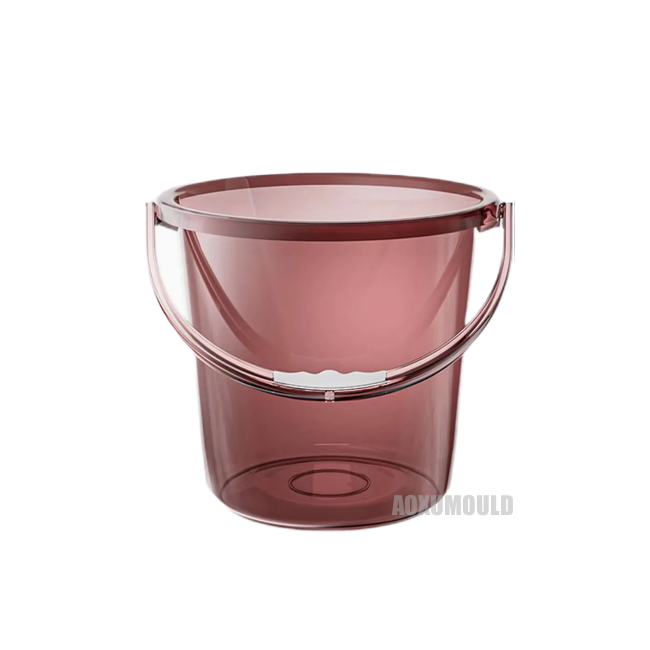
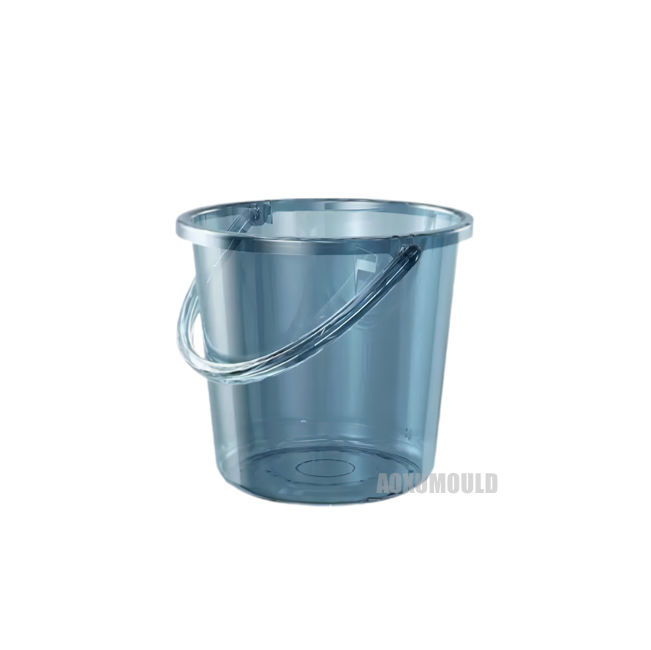
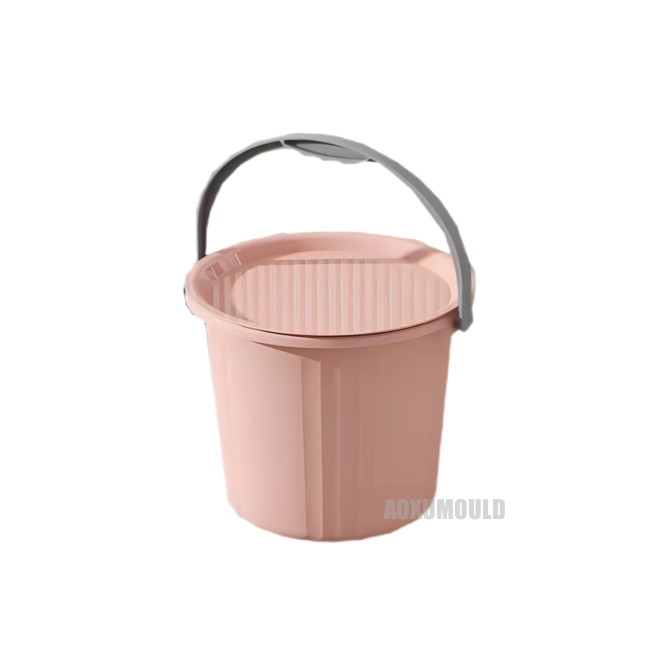
Kalıp Özellikleri
|
Kalıp adı |
Plastik su kovası kalıbı |
|
Ürün malzemesi |
PP |
|
Ürün büyüklüğü |
240x320x290mm (tekerlekler ekleyin) |
|
Ürün ağırlığı |
550g |
|
Boşluk için kalıp malzemesi &. Çekirdek |
C45, P20, 718, 2738 |
|
Kalıp tabanı |
C45 |
|
Enjeksiyon sistemi |
Sıcak koşucu açık kapılar veya valf kapıları |
|
Uygun enjeksiyon makinesi |
550T |
|
Kalıp boyutu |
490x630x575mm |
|
Kalıp ömrü |
300'den fazla, 000 PCS |
NeDetailsDo YouNEEDTo PayyaşAttinmentTo WtavukDıstırtıPlastikBUcket?

1. Malzeme Seçimi: Kovanın yeterli mukavemet ve dayanıklılığa sahip olduğundan emin olmak için yüksek kaliteli plastik hammaddeler seçin. Aynı zamanda, seçilen plastik malzemelerin ilgili güvenlik standartlarını karşılamasını ve zararlı maddeler içermemesini sağlamak gerekir.
2. Kapasite Tasarımı: Kovanın kapasitesi, kullanıcıların ihtiyaçlarına göre tasarlanmalı ve su miktarının doldurulabileceğini ve taşıma ve kullanım kolaylığının dikkate alınması gereken senaryoları kullanmalıdır.
3. Yapısal Tasarım: Kovanın yapısal tasarımı makul olmalı, sağlam ve istikrarlı olmasını ve deformasyon veya hasar verilmesinin kolay olmamasını sağlamalıdır. Özellikle bağlantı parçalarının ve tutamaçlarının tasarımında, yük taşıma kapasitesi ve konforu sağlamak gerekir.
4 Kova Ağız Tasarımı: Kova ağzının tasarımı, su dökme ve temizlik rahatlığını dikkate almalı ve kalibre orta, su dökülmesi veya temizlenmelidir.
5. Görünüm Tasarımı: İşlevselliğe ek olarak, kovanın görünüm tasarımı da önemlidir. Çekici bir görünüm tasarımına sahiptir, böylece insanlar bir bakışta beğenebilir ve kullanıcı deneyimini artırabilir.
NasılTo Enakil olmakTOLoad-BkulaklıkCmüstehcenlikPlastikBUcket?
Yük taşıma kapasitesini sağlamak için temel önlemler
1.Malzeme seçimi
Yüksek yoğunluklu polietilen (HDPE): Etki ve kimyasal korozyona dirençli, kovalarda yaygın bir malzemedir.
Polipropilen (PP): Hafif ve yüksek sıcaklıklara dirençli, ancak düşük sıcaklıklarda kırılgan olabilir.
Malzeme sertliğini artırmak için cam elyaf veya karbon fiber gibi takviye maddeleri ekleyin.
2.Yapısal tasarım optimizasyonu
Alt takviye: Alt basıncını dağıtmak için bir ızgara veya halka takviye tasarlayın.
Duvar kalınlığı dağılımı: Alt ve yan duvarlar kalınlaşır (genellikle alt kısım en kalındır) ve üst uygun şekilde inceltilebilir.
Yuvarlak geçiş: Stres konsantrasyonunun neden olduğu rüptür riskini azaltmak için sağ açılı tasarımdan kaçının.
3.Üretim Süreci Kontrolü
Enjeksiyon kalıplama parametreleri: kabarcıkları veya büzülme izlerini önlemek için sıcaklık, basınç ve soğutma hızının kesin kontrolü.
Kalıp Doğruluğu: Düzgün duvar kalınlığı sağlayın ve kusurları azaltın.
Tedavi sonrası: İç stresi ortadan kaldırmak ve uzun süreli stabiliteyi iyileştirmek için tavlama.
4.Kalite kontrolü ve muayenesi
Örnekleme basıncı testi: Deformasyon veya rüptürün kritik noktasını tespit etmek için gerçek yükü simüle edin.
Duvar Kalınlığı Algılama: Kalınlığın standarda kalmış olmasını sağlamak için ultrasonik veya lazer kalınlığı göstergesi.
Testler: Taşıma veya kullanımdaki darbe direncini doğrulayın.
5.Çevresel Uyarlanabilirlik
Sıcaklık Etkisi: Düşük sıcaklıklı ortamlar için soğuğa dayanıklı malzemeler (modifiye edilmiş HDPE gibi) seçilmelidir.
UV koruması: Yaşlanma nedeniyle kuvvet kaybını önlemek için anti-UV ajanı eklenir.
İkincisi, yaygın olarak kullanılan test standartları
Plastik kovalar uluslararası, ulusal veya endüstri standartlarına göre test edilmelidir, aşağıdakiler ortak standartlardır:
1. Uluslararası Standartlar
ASTM D1998: HDPE malzemelerinin uzun süreli hidrostatik mukavemetinin (örn. Sürünme direnci) değerlendirilmesi.
ASTM D2412: Paralel plaka yükleme testi, namlu gövdesinin sıkıştırma direncinin ölçülmesi.
ISO 13268: Sıcaklık döngüleri altında yeraltı plastik kaplarının sıkıştırma performansının test edilmesi.
ISO 22498: Plastik kaplar için test yöntemi.
2. Yurtiçi Standartlar
GB/T 13508-2011: Hidrostatik, damla ve diğer testleri kapsayan polietilen darbe kalıplanmış kaplar için standart.
QB/T 2818-2017: Yükün, sızdırmazlık vb.
GB/T 4857.5: Ambalaj Taşımacılığı için Test Yöntemi (Simüle edilmiş yükleme ve boşaltma işlemi).
3. Test yöntemi
Statik Yük Testi: Deformasyon veya sızıntı olup olmadığını kontrol etmek için 24 saat boyunca yük nominal ağırlığı (1,5 kat nominal kapasite gibi).
Bırak testi: kırılıp kırılmadığını gözlemlemek için 1,2 ila 1,5 metre yükseklikten (farklı açılar) serbest düşüş.
Basınç Testi: Tasarım değerine (0. 1MPA gibi) iç basınç, sızıntı olmadan 30 dakika koruyun.
Çevre Testi: Yük atma kapasitesindeki test değişikliklerini yüksek sıcaklıkta (60 derece C) veya düşük sıcaklıkta (-20 derece C).
Uzun süreli sürünme testi: Malzemenin deformasyona karşı direncini değerlendirmek için birkaç ay yükleyin.
Ürün için tasarım &. Kalıba dökmek

NeAtekrarTOPhilekârlıkStepsANDReşitleriPlastiksu BUcketKalıba dökmek?

İlk olarak, plastik su kovası kalıp işleme adımları
1. ayuLD Tasarım
Ürün Analizi: Tasarım Boyut, şekil, duvar kalınlığı, takviye ve kovanın diğer gereksinimlerine göre.
Ayrılma Yüzey Tasarımı: Pürüzsüz bir şekilde durdurulmasını sağlamak için kalıbın ayrılma yüzeyini belirleyin.
Gating Sistemi Tasarımı: Düzgün plastik dolguyu sağlamak için tasarım koşucusu, kapı ve egzoz sistemi.
Soğutma Sistemi Tasarımı: Kalıbın hızlı ve düzgün soğutulmasını sağlamak için soğutma suyu tasarlayın.
Ejektör Sistemi Tasarımı: Ürünün sorunsuz bir şekilde serbest bırakılmasını sağlamak için yüksük veya üst plakayı tasarlayın.
2. Malzeme seçimi
Die Steel: Yaygın olarak kullanılan P20, 718, H13 ve diğer yüksek kaliteli kalıp çelik, yüksek sertlik, aşınma direnci ve korozyon direnci gerektirir.
Yüzey işlemi: Nitriding, krom kaplama vb. Gibi kalıp yüzey sertliğini ve aşınma direncini geliştirin.
3. ayuLD İşleme
Kaba: Fazla malzemeyi çıkarmak için freze makinelerinin, tornalaşmaların ve diğer ekipmanların kullanımı.
Sonlandırma: Boyutsal doğruluğu ve yüzey kaplamasını sağlamak için CNC takım tezgahları kullanarak hassas işleme.
Elektrikli deşarj işleme (EDM): Karmaşık şekillerin ve ince yapıların işlenmesi için kullanılır.
Parlatma: Pürüzsüz bir yüzey sağlamak için boşluk ve çekirdek cilalıdır.
4. ayuLD Meclis
Parça montajı: Her parçanın hassasiyetini sağlamak için işlenmiş parçaları monte edin.
Devreye alma: Kalıbı test etmek için kalıpın normal çalışmasını sağlamak için dökme sistemini, soğutma sistemini ve ejeksiyon sistemini ayarlayın.
5. ayuLD testi ve düzeltme
Test kalıbı: Küfü test etmek, ürün boyutunu, yüzey kalitesini ve tahminin koşullarını test etmek için gerçek üretim malzemelerini kullanın.
Düzeltme: Test sonuçlarına göre, tasarım gereksinimleri karşılanana kadar kalıp düzeltilir.
İkincisi, plastik su kovası kalıp işleme gereksinimleri
1. boyutsal doğruluk
Boşluk Boyutu: Boşluk boyutunun doğru ve ürün tasarımı gereksinimlerine uygun olduğundan emin olmak için, genellikle tolerans ± 0. 05mm içinde kontrol edilir.
Uyum doğruluğu: Parçalar eşit olarak sığar, flaş veya kalıptan kaçının.
2. Yüzey kalitesi
Bitiş: Boşluk ve çekirdek yüzey kaplama gereksinimleri yüksektir, genellikle RA 0. 2 veya daha azına ulaşmalıdır.
Kusur yok: Yüzeyde çizik, çatlak, gözenek ve diğer kusurlar yok.
3. Yapısal güç
Sertlik: Kalıp, enjeksiyon kalıplama sırasında deformasyonu önlemek için yeterli sertliğe sahip olmalıdır.
Aşınma Direnci: Aşınma direncini iyileştirmek ve servis ömrünü uzatmak için kalıp yüzeyinin sertleştirilmesi gerekir.
4. Soğutma sistemi
Düzgün Soğutma: Soğutma suyu tasarımı, ürün deformasyonunu önlemek için kalıbın tüm parçalarının eşit olarak soğutulmasını sağlamak için makuldir.
Verimli soğutma: Yüksek soğutma verimliliği, enjeksiyon döngüsünü kısaltın.
5. Dökme sistemi
Akış Yolu Tasarımı: Pürüzsüz plastik akış sağlamak ve basınç kaybını azaltmak için akış yolu boyutu makul.
Kapı Tasarımı: Ürün yüzey kusurlarından kaçınmak için kapı yeri ve boyutu uygundur.
6. Sistemi çıkarın
Pürüzsüz ejeksiyon: Ejeksiyon sistemi tasarımı, ürünlerin sorunsuz bir şekilde salınmasını sağlamak, deformasyon veya hasardan kaçınmak için makuldir.
İz Yok: Yüksük konumu, ürünün yüzeyinde belirgin işaretler bırakmaktan kaçınmak için makul.
7. Egzoz sistemi
Pürüzsüz egzoz: Egzoz tankı tasarımı, kalıptaki gazın düzgün bir şekilde boşalmasını sağlamak ve ürünün kabarcıklarını veya yanmasını önlemek için makuldir.
8. Servis Ömrü
Dayanıklılık: Kalıp, genellikle 500'den fazla, 000 zaman gerektiren uzun bir servis ömrüne sahip olmalıdır.
Kolay Bakım: Kalıp yapısı tasarımı makul, bakımı ve onarılması kolaydır.
DenemekPlastik su kovası kalıbı
Paket &. Teslimat

Kalıp bileşenleri
Kalıp çeliği

Sıcak Koşucu Sistemi

Standart parçalar

SSS
S: Plastik kova enjeksiyon kalıbı hangi malzemeden yapılmıştır?
C: Üretim enjeksiyon kalıpları için en yaygın kullanılan malzeme, P20, 718, 2738, vb. Gibi yüksek kaliteli çeliktir.
S: Plastik su kovası kalıbı yapma işlemi nedir?
C: Kalıp yapma işlemi tasarım mühendisliği, makine programlama, kalıp üretimi, kalıp testi ve validasyonu içerir.
S: Kalıp ürünün özel gereksinimlerine göre özelleştirilebilir mi?
C: Evet, kalıplar projenin tasarımına ve özelliklerine göre belirli ürün gereksinimlerine göre özelleştirilebilir.
S: Plastik kalıplarımızı yaparken hangi faktörleri göz önünde bulundurmalıyız?
C: Plastik kalıplar yaparken dikkate alınması gereken bazı faktörler arasında ürün tasarımı, plastik malzeme seçimi, kalıp malzemesi seçimi, enjeksiyon kalıplama makinesi kapasitesi, soğutma süresi, kalıp bakım gereksinimleri vb.
S: Plastik su kovası kalıbı yapmak ne kadar sürer?
C: Kalıp yapmak için gereken süre kalıbın karmaşıklığına ve boyutuna bağlıdır. Ancak, genellikle altı ila sekiz hafta sürer.
S: Kalıp kalitesi nasıl sağlanır?
C: Kalıp, makul tasarım ve mühendislik, yüksek kaliteli malzemeler ve katı kalite kontrol prosedürlerinin tüm kalıp üretimi sürecinde kullanılmalıdır.
S: Bir kalıp ne kadar sürer?
C: Küfün ömrü kalıbın kalitesine, bakım yöntemlerine ve çalışma koşullarına bağlıdır. Bakımlı bir kalıp yüz binlerce kez kullanılabilir.
S: Plastik enjeksiyon kalıpları yapmanın faydaları nelerdir?
C: Plastik kalıpların üretilmesinin bazı faydaları daha hızlı üretim süreleri, düşük birim maliyetler, yüksek hassasiyet ve karmaşık şekiller ve tasarımlar üretme yeteneği içerir.
S: Plastik su kovası kalıplarımız onarılabilir ve korunabilir mi?
C: Evet, plastik su kova kalıplarımız servis ömrünü uzatmak için servis edilebilir ve korunabilir. Düzenli bakım hataları önleyebilir ve kalite tutarlılığını sağlayabilir.
Müşterilerin Geri Bildirimi


